2023/12/07
鋳造とは何ですか?
鋳造は金属やその他の材料から部品、付属品、製品を製造する工芸です。このプロセスには、融解した金属やその他の材料を特定の形状の鋳型に注ぐこと、そして冷却して固化させるという工程が含まれ、様々な金属や合金に必要な形状と寸法を持つ物体が製造されます。小型部品から大型機械部品まで、鋳造によって製造することができます。
鋳造の種類
鋳造には多くの種類があり、主な種類には以下のものがあります:
砂型鋳造
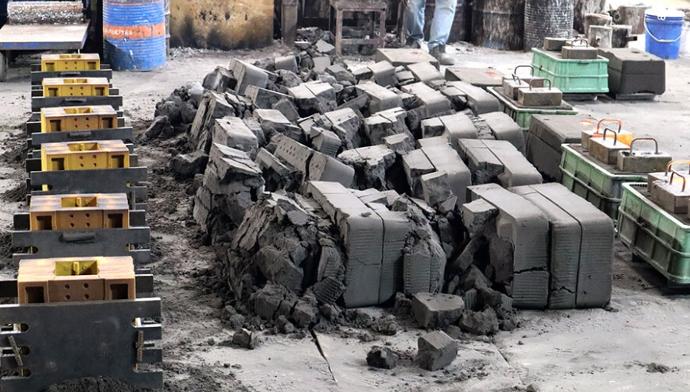
砂型鋳造(砂型鋳造砂型鋳造 とも呼ばれ、砂鋳造、翻砂鋳造とも呼ばれる)は、最も古くとも最も一般的な鋳造方法の一つである。 砂と接着剤を混合して金型を作成し、金属製品を形成します。通常、大型および小型部品の製造に使用されます。 砂鋳造の利点は、低コストと高い適応性であり、あらゆる金属や合金に適しており、複雑な形状の製作が可能である。 生産速度は速いですが、欠点は、工具を交換する必要があることと、表面が粗い場合、後処理が必要になる可能性があることです。
砂型鋳造工法:
- 金型製作: 製品の形状やサイズに合わせて砂型を製作します。
- モデルの作成: 型枠を2つの部分に分け、模型に組み合わせて完全な型腔を形成します。
- 金属を注ぐ: 溶解した金属を型に注ぎ込み、モデル全体を埋める。
- 冷却硬化: 金属が冷却して固まり、必要な形状を形成するまで待ちます。
- 金型を分解する: 砂型を分解して鋳造物を取り外します。
- 後の処理: 清掃、修整、加工により製品が最終的な要求を満たします。
失蠟鋳造
失蠟鋳造また、ワックスが失われる鋳造、モールド鋳造、精密鋳造または投資鋳造とも呼ばれます。 それは蝋模型を模具に加工し、模具を加熱して蝋模型を溶かしたり蒸発させ、空洞を残す手法です。 最後に金属を注入して空洞を形成し、鋳造物を形成します。失蠟鋳造通常、複雑な形状や高精度の部品の製造に使用されます。 航空宇宙、医療機器、宝石製造など、高精度かつ複雑な形状が必要な分野で広く使用されています。 精密鋳造部品の表面は滑らかなので、後処理は不要ですが、この工法はコストが高く、プロセスも複雑です。
失蠟鋳造工芸:
- 蝋人形の制作: 特別なワックスを用いて、必要な精密な模型を製作しました。
- 組合モデル: ろう模型を型に入れ、組み合わせて完全な型を作ります。
- 脱脂: 鋳型を高温環境に置くと、ワックス製の模型が溶けたり蒸発したりして空洞が形成されます。
- 金属注入: 溶解した金属を空洞に注入し、モールドの空間を埋めます。
- 冷却脱模: 金属が冷却して固まったら、鋳物を取り出します。
- 後の処理: 処理工程として清掃や表面処理を行い、最終的な要求を満たします。
圧力によって形成される
プレス鋳造(プレス鋳造またはプレス成形とも呼ばれる)は、一般的な金属鋳造方法の一つで、 高圧下でアルミニウム、アルミニウム合金、亜鉛、マグネシウムなどの金属を溶かし、型に注入することで、 特定の形状の製品を形成するために使用され、通常は高生産量の状況で使用されます。 プレス鋳造は高速化が可能であり、生産された製品の密度が高く、表面が滑らかで寸法精度が高い。 しかし設備投資コストが高く、金型製作にも多大な費用がかかるのがその欠点です。
プレス成形工法:
- 準備用の型: 高圧用金型は通常鋼または他の金属で製造されます。
- 加熱金属: 金属を溶融状態に加熱します。
- 充模: 溶解した金属をプレス機に注入し、高圧で金属を金型に充填します。
- 冷却して取り出します: 金属が冷却して成形された後、型を開けて鋳造物を取り出します。
- 後の処理: 製品の要求を満たすために必要な加工および表面処理を行います。
永久鋳造
永久鋳造(永鋳造または金属鋳造とも呼ばれる)は、高温で耐久性のある鋼またはアルミニウム製の鋳型を用いて鋳造を行う手法です。 永久鋳造の利点は、高精度かつ表面が滑らかな製品を製造できることです。 また、圧力鋳造とは異なり、この方法では金型を何度も使用できます。 そのため、高精度かつ大量の製品の製造に広く使用されています。 しかし、金属製の鋳造用金型はコストが高く、生産速度も比較的遅い。
永久鋳造工法:
- 金属製の成形工具の製作: 製品の要求に応じて金属製の金型が製作されます。通常、耐久性のある鋼またはアルミニウム材料が使用されます。
- 予熱用の型: 金属製の金型を適切な温度まで加熱します。
- 金属注入: 溶解した金属を金属製の型に注入し、型内の空間を埋めます。
- 冷却して取り出します: 金属が冷却して硬化した後、型を開けて鋳物を取り出します。
- 後の処理: 必要な清掃、調整、その他の加工工程を実行し、製品を最終的な要求基準に適合させる。
離心鋳造
離心鋳造とは、融解した金属を回転する鋳型に投入し、離心力を利用して金属を鋳型壁に均等に分散させるプロセスです。 円形の部品を形成するため、通常、円柱形または円盤状の製品の製造に用いられます。例えば、車輪、パイプ、圧力容器などです。 離心鋳造の利点は、製品密度が高く、内部構造が均一であり、精度が高いことです。 しかし、複雑な形状の製品の製造は困難であり、設備投資コストも高くなります。
離心鋳造工法:
- 準備用の型: 適した製造用の金型は、通常円柱形または円盤状のものである。
- 加熱金属: 金属を溶融状態に加熱します。
- 回転開始: モールドの高速回転を開始します。
- 金属注入: 溶解した金属を中心部から注入し、遠心力を利用して全体に充填します。
- 冷却固化: 金属が冷却して固化した後、回転を停止し、成形した製品を取り出します。
- 後の処理: 製品の最終的な要求を満たすために、必要な清掃、調整、およびその他の加工工程を実行します。
連続鋳造
連続鋳造は金属製の鋳物を製造する方法であり、通常は連続注入鋳造または連続鋳造と呼ばれます。 この方法では、溶融した金属を連続的に鋳型または冷却区域に注入します。 その金属を凝固させて長尺または板状の鋳造材に成形させます。例えば、鋼線やアルミニウム線などです。 連続鋳造の生産効率は高いが、製品の品質は安定しており、寸法精度も高いが、設備とエネルギーの消費は大きくなる。
連続鋳造技術:
- 準備冷却区域: 適切な冷却区域またはモールドを設置します。
- 加熱金属: 金属を溶融状態に加熱します。
- 金属を注入または注ぐ: 溶解した金属を冷却区域または金型に連続的に注入します。
- 冷却固化: 金属が冷却して硬化すると、長方形または板状の鋳物となる。
- 切断または整形: 必要に応じて切断または整形を行い、最終的な要求された寸法と形状に合わせます。
鋳造方法の6つの利点と欠点
| 鋳造方法 | 長所 | 欠点 | 応用 |
|---|---|---|---|
| 砂型鋳造 |
1. コストが低い。 2. 生産速度が速い。 3. 適于各種金屬製成的複雜形狀。 |
1. 製造された部品の表面は加工が必要となります。 2. 型を使用した後、再度作成する必要があります。 |
車両製造、機械パーツ製造、工業品製造 |
| 失蠟鋳造 |
1. 高精度かつ複雑な形状の部品の製造に適しています。 2. 製造された部品の表面は滑らかです。 |
1. 製造用の金型のコストが高くなります。 2. 加工が複雑です。 |
航空宇宙、医療機器、美術品の製造 |
| 圧力によって形成される |
1. 生産速度が速い。 2. 製品密度が高く、表面は滑らかです。 |
1.設備投資のコストが高く、 2. 金型製作のコストが高くなります。 |
車両製造、電子機器、工業製造 |
| 永久鋳造 |
1. 高い製品精度。 2. 鋳型は長寿命です。 |
1. 金型コストが高く、コストがかさむ。 2. 生産速度が遅い。 |
自動車用エンジン部品、機械部品、銅合金部品 |
| 離心鋳造 | 製品密度が均一で精度が高く、 |
1. 複雑な形状には不利です。 2.設備コストが高く、維持費も高くなる。 |
ホイール製造、パイプ製造、圧力容器製造 |
| 連続鋳造 |
1. 生産効率が高い。 2. 生産品質は安定しています。 |
1.設備とエネルギーの消費が大きいです。 2. 形状が制限されている。 |
鋼製製品、建築材料、自動車製造 |
上記6種類の鋳造方法にはそれぞれ長所と短所があり、適切な方法を選択するには通常、部品の形状、サイズ、数量、および材料が考慮されます。部品の鋳造が必要な場合は、お気軽にお問い合わせください。喬富紳連絡を取ってください!
お問い合わせ
喬富紳私たちは、鋳造業界の標準を超える製品をお客様に提供することに尽力しています。当社の高品質な鋳型は、木材、プラスチック、ポリスチレン、または金属など、お客様のニーズに応じて様々な素材で作られています。さらに、当社は幅広い鋳型サイズやパターンを提供できることを誇りに思います。
私たちは国内外の多くの業界のお客様にサービスを提供しています。これには、以下を含みますが、これらに限定されません。機械用金型部品、工作機械部品航太部品、自転車部品自動車部品特定のアイテムをお探しの方でも、一般的なご質問でも、喬富紳経験豊富なチームがいつでもお手伝いいたします。当社は信頼できる鋳造会社の一つであることを誇りに思います。
皆様との交流をお待ちしております!以下の簡単なフォームにご記入いただければ、知識豊富な顧問がすぐにご連絡いたします。