樹脂殻型鋳造
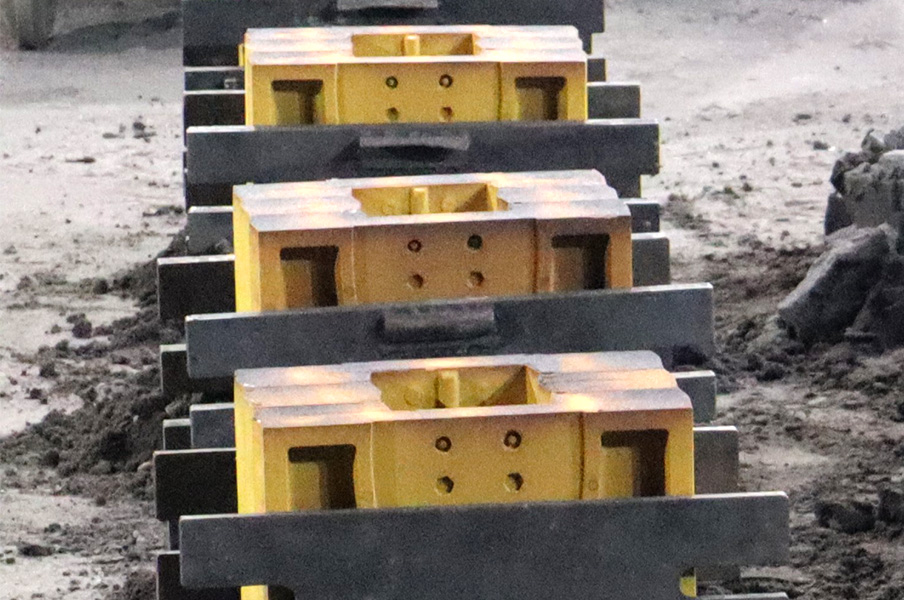
樹脂カシメは精密サンドキャストであり、型芯と鋳物の表面粗加工性を高め、寸法精度を向上させます。様々な合金に適用でき、熔模鋳造よりもコストが低くなります。シリコン砂をジルコン砂に置き換えると、鋳物の耐火性と精度がさらに向上します。製造工程は以下の通りです:
- 鉄鋳造および加工
- 鉄製のモジュールをシェルモールドの砂心機に装着
- シェルモールド砂心機の予熱
- 吹製シェルモールドおよび砂心
- シェルモールド組立
- 鋳造
樹脂殻型鋳造適用材料
一般的な鋳造材料には以下のものがあります:
- 鋳鉄
- 炭素鋼
- 合金鋼
- ステンレス合金
- 銅合金
- その他の金属合金
このプロセスは通常、より高い寸法精度が必要な中型および小型部品に適用されます。例えば:
- ギヤ箱の本体
- シリンダーヘッド
- 連鎖
- レバーアーム
- 精密機械部品各種
樹脂殻型鋳造工程
金属工具の準備
まず、部品の形状、サイズ、および製品の要件に基づいて金属製の金型を製作します。
金属製の金型は型腔と最終鋳造品の形状に相関しており、樹脂製のシェルモールドと砂芯の後の製作を基礎として、鋳造品の寸法と外観が設計要求を満たしていることを保証します。
シェルモールド製作
金属製の金型を適切な温度まで加熱し、その後、硬化性樹脂で事前に覆われた鋳造砂と金型の表面に接触させます。
金属型枠の温度の影響により、樹脂砂が型枠表面に熱を伝達して固化し、次第に一定の厚さと強度を持つシェル型が形成されます。
金型の温度、加熱時間、およびシェルモールド厚さを制御することで、鋳造品の寸法精度と表面品質を向上させることができます。
シェルモールドの加熱固化
予備成形が完了した後、シェルモールドはさらに加熱および焼成を行い、樹脂が完全に固化され、シェルモールドの構造強度と耐熱性能が向上します。
実際の硬化温度と時間は、樹脂の種類、鋳造品の寸法、および工程条件に応じて調整されます。これにより、鋳型が後続の鋳造プロセスにおいて高温の溶融金属に耐えることができるようになります。
鋳造作業
硬化させたシェルモールドと砂芯を組み合わせて完成した鋳造型の腔体を形成します。
金型組立が完了したら、融着した金属をシェルモデルの腔内に注入し、金属液が製品の形状を完全に埋めるようにします。
金属が徐々に冷却して固化すると、必要な鋳造部品が形成されます。
剥離と後工程
金属が完全に冷却して固化した後、振動装置またはその他の機械装置を用いてシェルモールドを破壊し、鋳造物とシェルモールドを分離します。
製品の取り出し後、製品のニーズに応じて続行的な清掃および加工が行われます。例えば:
残留砂型およびシェル型材料を除去する
ドリップ口と冒口の除去
表面研磨と調整
熱処理
機械加工
表面処理
寸法および品質検査
必要な後処理と品質確認を経て、鋳造品を最終的に要求される寸法、表面品質、機械性能に達させる。