砂型鋳造 砂を転がして鋳造する
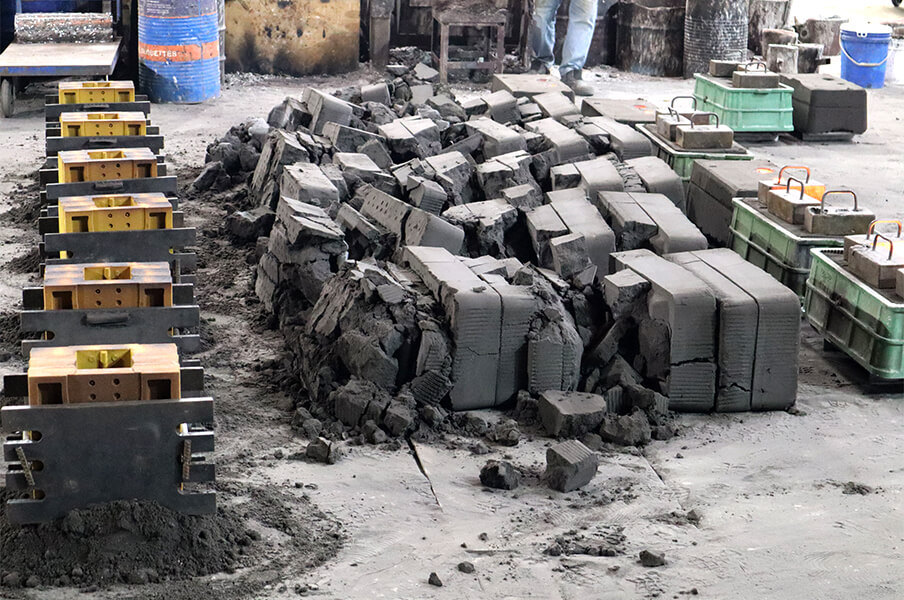
砂型鋳造砂鋳造とも呼ばれ、シリコン砂を成形材料として用いる鋳造法です。様々な金属材料の鋳造に適しています。砂型鋳造その利点はコストが低く、鋳型は繰り返し使用でき、厚みや細工の複雑な形状の鋳物を製造できることです。製造工程は以下の通りです:
- 金型製作
- 砂型模造品
- 鋳型鋳造
- 鋳物清砂
- 鋳造後の処理(ドリル孔の除去、研磨、光沢仕上げ)
- 鋳造品の寸法および外観検査
鋳造合金材料
耐熱鋼
優れた耐熱性(〜1,200℃)と高温強度、高温耐酸化性、耐蝕性を持つ高合金鋳鋼材料は、鉄鋼、石油化学、セメント、熱処理、自動車(排気歧管渦輪増圧外殻)および焼却炉などの設備部品に広く使用されています。
高合金鋼
高合金鋳鋼は耐高衝撃性、耐摩耗性、靭性があり、磁性がない。鉄鋼、セメント、粉砕機(鉱業、自動車用)、軌道および転移装置、掘削機(斗歯、環帯)、サンドブラスト機などの設備部品に広く使用されている。
炭素鋼および低合金鋼
優れた鋳造性と加工性を備え、さまざまな環境、温度、性能要件に対応でき、熱処理により材質性能をさらに強化できます。様々な産業分野の設備およびその部品に広く適用されています。
ニッケル耐鋳鉄(Ni-resist)
片墨型と球墨型の2種類に分かれており、優れた耐蝕性、耐熱性、寸法安定性を備え、鋳鉄の特性も兼ね備えています。海水用ポンプや葉輪、発電用気渦機の外殻、自動車用耐摩耗リング、自動車用排気歧管渦流増圧外殻など、幅広い用途で利用されています。
灰口鋳鉄(Ni-resist)
これは片状石墨を配合した鋳鉄材料で、優れた鋳造性、耐震性、熱伝導性、加工性を備えています。この材料は、各種機械加工用工作母機の機座および零組件、自動車(エンジンキャリパー、ブレーキ盤)、配管部品などの製造に広く用いられています。
球墨鋳鉄
延性鋳鉄とも呼ばれ、球状石墨を主成分とする鋳鉄材料です。優れた延性、強度、加工性を備え、平底鍋の底皿、水道管および管継手、各種孔の蓋および底座、逆止弁、自動車(曲柄軸、制動カプラー、ブレーキ分ポンプ)、油圧シリンダおよび油圧本体、板金衝圧用工具など用途が広く使用されています。
低膨脹鋳鉄
極めて低い熱膨張係数(<4.5×10⁻⁶/℃、~100℃)を持ち、磁性がないため、真空ポンプの回転子、ウェーハ研磨盤、放電加工機の伸出部、半導体露光装置の定盤、超精密研磨機の台座、精密カーボンファイバー/ボアファイバー成形用モールドなど精密機器および部品に適用できます。
砂型鋳造プロセス
部品設計
部品の需要と仕様に基づいて、部品の設計と図面を作成します。
鋳造システム設計
部品の形状と鋳造要件に応じて、鋳造道、飛び端、および注入口を含む鋳造システムを設計します。鋳造システムの設計は、融解した金属がモデルにスムーズに注入され、全体的な型腔に充填されるようにする必要があります。
金型準備
部品の形状やサイズに応じて、砂型を製作します。通常、特殊な鋳造砂(例えば、珪砂)と接着剤を配合した砂型を使用します。型は単一の型でも、上下2つの型に分かれても構いません。
プラスチック成型
砂型をモールドに配置し、モールド圧延工具を使用して砂型の内部および外部形状を形成します。塑型プロセスでは、砂型の密着性と形状の正確性を確保する必要があります。
鋳造操作
金属材料(例えば溶融した鋳鉄)を鋳型内の注出口に注ぐことで、融けた金属が砂型全体に充填されます。金属が冷えて固化すると、成形された部品が得られます。
金型の取り外し
金属が十分に硬化するまで冷却するのを待ち、その後、モールドを取り外して完成品を取り出します。モールドを取り外す際は、部品を損傷しないよう注意してください。
鋳造加工
取り出した鋳物には、最終的な精度と表面処理を得るために、エッジの除去、砂殻と砂芯の除去、切断、調整、研磨、熱処理などのさらなる処理が必要となる場合があります。
検査と品質管理
鋳造品の検査を実施します。これには寸法測定、材料検査、表面品質検査などが含まれます。これにより、鋳造品の規格および品質基準を満たしていることを確認します。
最終製品
検査合格の鋳造品は、最終的な部品として組み立てることができます。