2023/12/07
鑄造是什麼?
鑄造是一種製造工藝,用於生產金屬或其他材料的零件、配件或製品,製程通常包括將熔融的金屬或其他材料倒入一個特定形狀的模具中,然後使其冷卻固化,製造出各種金屬或合金所需形狀和尺寸的物體,從小型零件到大型機械部件都可以通過鑄造製作。
鑄造種類
鑄造可以分為多種類型,其中一些主要的類型包括:
砂型鑄造
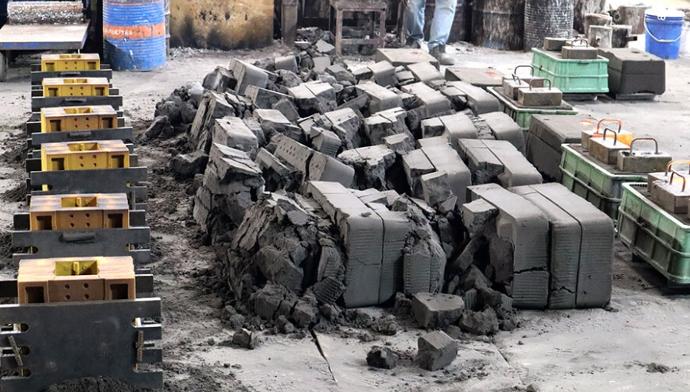
砂型鑄造又稱砂模鑄造、砂鑄、翻砂鑄造,是最古老且最常見的鑄造方法之一。 利用砂子與黏合劑混合製作成模具來形成金屬製品,通常應用於生產大型和中小型零件。 翻砂鑄造的優勢在於低成本與高適應性,適用於各種金屬和合金,可製作複雜形狀, 生產速度快;缺點則在於模具使用後需重新製作,且表面粗糙可能需要後續加工。
砂型鑄造工藝:
- 模具製作: 根據產品形狀與尺寸製作砂型模具。
- 塑造模型: 將模具分成兩部分,放入模型形成完整型腔。
- 澆注金屬: 將熔化的金屬倒入模具中,讓其充滿整個模型。
- 冷卻固化: 等待金屬冷卻凝固,形成所需形狀。
- 拆除模具: 拆除砂型模具,取出鑄件。
- 後續處理: 清理、修整與加工,使產品達到最終要求。
脫蠟鑄造
脫蠟鑄造也稱為失蠟鑄造、熔模鑄造、精密鑄造或投資鑄造, 是利用蠟模型製作模具,將模具加熱使蠟模型融化或蒸發從而留下空腔, 最後將金屬注入空腔形成鑄件。脫蠟鑄造通常用於製造複雜形狀和高精度的零件, 廣泛應用於航空航天、醫療器械、珠寶製造等需要高精度和複雜形狀的領域。 精密鑄造零件表面光滑,無需後續加工,但該工藝成本較高,且製程較為複雜。
脫蠟鑄造的工藝:
- 製作蠟模型: 使用特殊的蠟料製作出所需的精密模型。
- 組合模型: 將蠟模型放入模具,並組合形成完整的模具。
- 脫蠟: 將模具置於高溫環境下,使蠟模型融化或蒸發,形成空腔。
- 注入金屬: 將熔化的金屬注入空腔中,填滿模具空間。
- 冷卻脫模: 待金屬冷卻凝固後,取出鑄件。
- 後續處理: 進行清理、表面處理等加工,使其符合最終要求。
壓力鑄造
壓力鑄造又稱為壓鑄或壓鑄成型,是一種常見的金屬鑄造方法, 通過在高壓下熔化鋁、鋁合金、鋅和鎂等金屬後注入模具中, 以形成特定形狀的製品,通常應用於高生產量的情況下。 壓力鑄造能夠提供高速度,且生產的產品密度高、表面光滑、尺寸精確, 但設備投資成本高且模具製作耗費更是其缺點。
壓力鑄造工藝:
- 準備模具: 製作耐高壓的模具,通常由鋼或其他金屬製成。
- 加熱金屬: 將金屬加熱至熔化狀態。
- 充模: 將熔化的金屬注入壓鑄機,通過高壓將金屬充填入模具中。
- 冷卻取出: 待金屬冷卻成型後,打開模具,取出鑄件。
- 後續處理: 進行必要的加工和表面處理,以滿足產品的要求。
永久模鑄造
永久模鑄造又稱為永鑄或金屬模鑄造,是一種使用高溫且耐用的鋼或鋁製金屬模具進行鑄造。 永久模鑄造的優點包括能夠製造出高精度、表面光滑的產品, 且與壓力鑄造不同,方法中模具可以重複使用多次, 因此常應用於製造高精度和大量的產品。 但金屬模鑄造製作模具的成本較高,且生產速度相對較慢。
永久模鑄造工藝:
- 製作金屬模具: 根據產品要求製作金屬模具,通常使用耐用的鋼或鋁材料。
- 預熱模具: 將金屬模具預熱至適當的溫度。
- 注入金屬: 將熔化的金屬注入金屬模具中,填滿模具空間。
- 冷卻取出: 待金屬冷卻固化後,打開模具,取出鑄件。
- 後續處理: 進行必要的清理、修整和其他加工工序,使產品達到最終要求。
離心鑄造
離心鑄造是將熔融金屬投入旋轉模具中,利用離心力使金屬沿模具壁均勻分佈, 形成圓形零件,因此常被應用於製造圓柱形或圓盤狀的產品,例如:車輪、管道、壓力容器等。 離心鑄造的優點包括製品密度高、內部結構均勻、精度較高, 但對於複雜形狀的產品製造較困難且設備投資成本較高。
離心鑄造工藝:
- 準備模具: 製作合適的模具,通常為圓柱形或圓盤狀。
- 加熱金屬: 將金屬加熱至熔化狀態。
- 啟動自轉: 啟動模具高速自轉。
- 注入金屬: 將熔化的金屬通過中心進行注入,利用離心力填充整個模具。
- 冷卻鑄固: 待金屬冷卻鑄固後,停止自轉,取出成型的產品。
- 後續處理: 進行必要的清理、修整和其他加工工序,以符合產品的最終要求。
連續鑄造
連續鑄造是一種製造金屬鑄件的方法,通常被稱為連續澆鑄或連鑄。 這種方法涉及將熔化的金屬連續地注入模具或冷卻區域, 讓其持續凝固成為長條狀或板材狀的鑄件型材,如鋼條或鋁條。 連續鑄造生產效率高,產品質量穩定、尺寸精確度高,但設備和能源消耗較大。
連續鑄造工藝:
- 準備冷卻區域: 設置一個適當的冷卻區域或模具。
- 加熱金屬: 將金屬加熱至熔化狀態。
- 注入或倒出金屬: 將熔化的金屬連續注入冷卻區域或模具中。
- 冷卻鑄固: 待金屬冷卻固化後,形成長條狀或板材狀的鑄件。
- 切割或整形: 根據需要進行切割或整形,使其符合最終要求的尺寸和形狀。
六種鑄造方法優缺點比較
| 鑄造方法 | 優點 | 缺點 | 応用 |
|---|---|---|---|
| 砂型鑄造 |
1. 成本較低。 2. 生產速度快。 3. 適用於各種金屬製作複雜形狀。 |
1. 製造出的零件表面粗糙需後續加工。 2. 模具使用後需重新製作。 |
汽車製造、機械零件製造、工業產品製造 |
| 脫蠟鑄造 |
1. 適合製造高精度且複雜形狀的零件。 2. 製造出的零件表面光滑。 |
1. 製作模具成本高。 2. 製程複雜。 |
航空航天、醫療器械、藝術品製造 |
| 壓力鑄造 |
1. 生產速度快。 2. 產品密度高、表面光滑。 |
1. 設備投資成本高。 2. 模具製作成本高。 |
汽車製造、電子產品、工業製造 |
| 永久模鑄造 |
1. 製品精度高。 2. 模具使用壽命長。 |
1. 模具成本高。 2. 生產速度慢。 |
汽車引擎零件、機械部件、銅合金零件 |
| 離心鑄造 | 製品密度均勻、高精度。 |
1. 對複雜形狀不利。 2. 設備成本高。 |
車輪製造、管道製造、壓力容器製造 |
| 連續鑄造 |
1. 生產效率高。 2. 產品質量穩定。 |
1. 設備和能源消耗較大。 2. 對形狀受限。 |
鋼鐵製造、建築材料製造、車輛製造 |
上述六種鑄造方法各有優勢和限制,選擇適當的方法通常取決於所需零件的形狀、大小、數量和材料,如果您需要鑄造零件,歡迎與喬富紳聯繫!
お問い合わせ
喬富紳私たちは、鋳造業界の標準を超える製品をお客様に提供することに尽力しています。当社の高品質な鋳型は、木材、プラスチック、ポリスチレン、または金属など、お客様のニーズに応じて様々な素材で作られています。さらに、当社は幅広い鋳型サイズやパターンを提供できることを誇りに思います。
我們服務於國內外眾多行業,包括但不限於機械用金型部品、工作機械部品、航太零件、自行車零件、自動車部品。無論您是在尋找特定項目還是有一般性問題,喬富紳經驗豐富的團隊隨時為您提供幫助我們很自豪能成為最值得信賴的鑄造公司之一。
皆様との交流をお待ちしております!以下の簡単なフォームにご記入いただければ、知識豊富な顧問がすぐにご連絡いたします。