砂模鑄造、翻砂鑄造
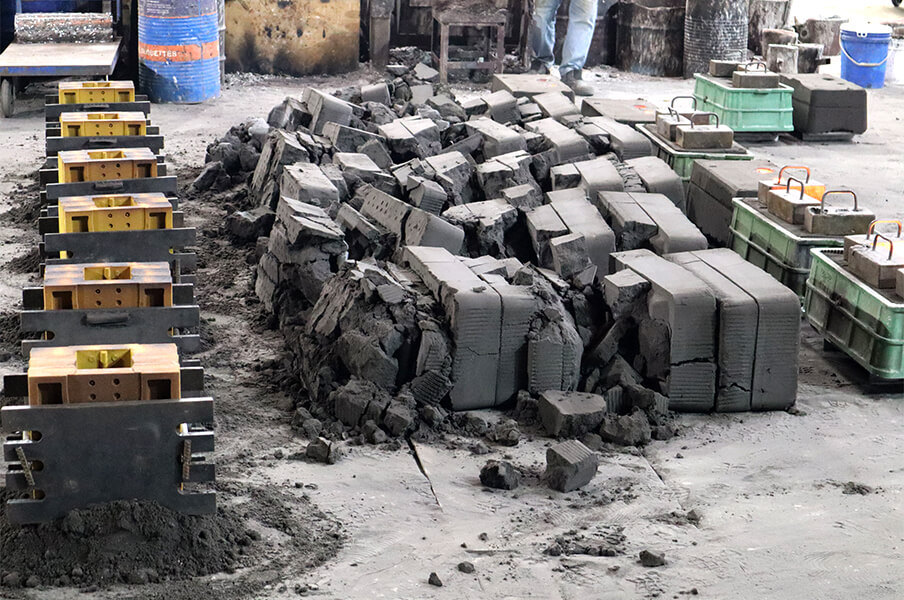
砂模鑄造又稱翻砂鑄造,是以矽砂作為造模材料的鑄造方法,適用於各種金屬材料的鑄造。砂模鑄造的優點是成本低,模具可重複使用,可生產厚薄不一且複雜形狀的鑄件。其製造過程如下 :
- 模具製作
- 砂模造模
- 合模澆注
- 鑄件清砂
- 鑄件後處理(去除澆冒口、研磨拋光)
- 鑄件尺寸及外觀檢查
鑄造合金材料
碳鋼及低合金鋼
具有良好的鑄造性及加工性,可因應不同環境、溫度及性能要求,並可透過熱處理進一步強化材質性能。廣泛應用於各種產業之設備及其零組件。
鎳抗鑄鐵(Ni-resist)
可分成片墨型及球墨型二類, 具備優異的耐蝕性、耐熱性及尺寸穩定性,又兼具鑄鐵的特性。廣泛應用於海水用幫浦及葉輪、發電用气渦輪機外殼、汽車用耐磨環、汽車(排氣歧管渦輪增壓外殼)等設備零組件。
灰口鑄鐵(Ni-resist)
是具有片狀石墨的鑄鐵材料,具有良好的鑄造性、制震性、熱傳導性和加工性。它常用於生產各類型機械加工工作母機機座及零組件、汽車(引擎缸體、剎車盤)、配種塊等。
球墨鑄鐵
也稱為延性鑄鐵,具有球狀石墨的鑄鐵材料。它具有良好的延展性、高強度及加工性,常用於平底鍋盤、自來水管及管配件、各類人孔蓋及底座、逆止閥、汽車(曲柄軸、制動卡鉗煞車分泵)、油壓缸及油壓本體、板金衝壓用模具。
低膨脹鑄鐵
具有極低的熱膨脹係數( <4.5×10⁻⁶/℃ , ~100℃),以及無磁性,可應用於真空幫浦轉子、晶圓研磨盤、放電加工機下伸臂、半導體曝光設備用定盤、超精密研磨機機台、精密碳纖/玻纖成型用模具等精密設備及零組件。
砂模鑄造流程
零件設計
根據零件的需求和規格,進行零件的設計和製圖。
鑄注系統設計
根據零件的形狀和鑄造要求,設計鑄注系統,包括鑄道、飛邊和浇口。鑄注系統的設計應能使熔融金屬順利注入模型並充填整個型腔。
模具製備
根據零件的形狀和尺寸,製備砂模具。通常使用特殊的鑄造砂料(如矽砂)和粘結劑混合而成的砂型。模具可以是單個模具或分為上下兩個模具。
塑模
將砂模料放置在模具中,並使用模具壓實工具塑造砂模的內部和外部形狀。塑模過程中要確保砂模的密實度和形狀準確。
鑄造操作
將金屬材料(如熔化的鑄鐵)倒入模具的浇口,讓熔融金屬充填整個砂模型腔。待金屬冷卻凝固後,得到成型的零件。
模具拆卸
等待金屬冷卻至足夠固化後,拆卸模具以取出成品零件。拆卸模具時要小心以避免損壞零件。
鑄件處理
取出的鑄件可能需要進一步的後處理,如去除飛邊、砂殼和砂芯,進行切割、修整、研磨、熱處理等操作,以獲得最終的精度和表面處理。
檢驗和品質控制
對鑄件進行檢驗,包括尺寸測量、材料檢測和表面質量檢查等。確保鑄件符合規格和品質要求。
最終產品
經過檢驗合格的鑄件可以用於組裝成最終的零配件。