樹脂殼膜鑄造
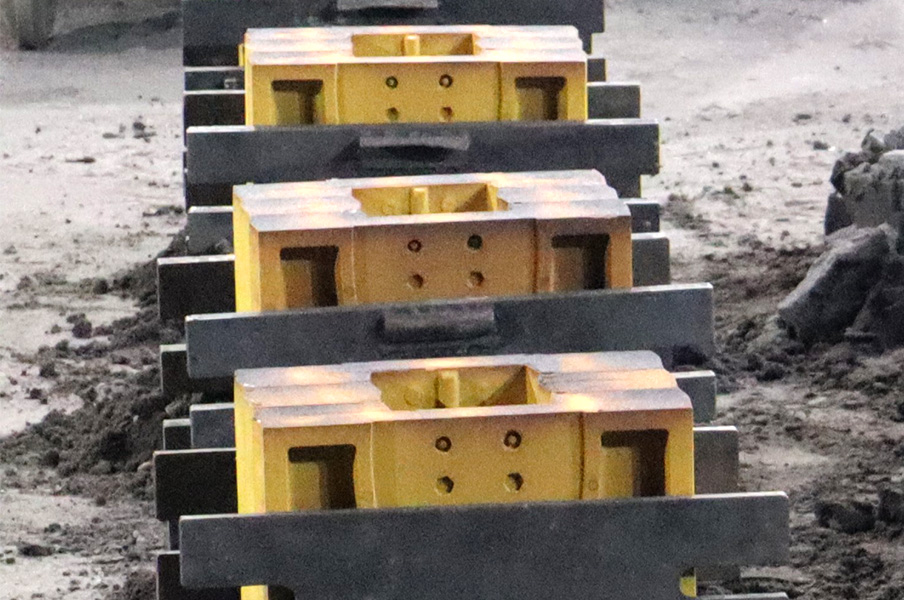
樹脂殼模是一種精密砂型鑄造,為型芯和鑄件提供更細緻的表面粗造度和尺寸精度,可適用於各種合金,並且比熔模鑄造成本更低。如果用鋯砂代替矽砂,可以進一步提高鑄件的耐火度和精度。其製造過程如下 :
- 鐵模鑄造及加工
- 鐵模組裝至殼模砂心機
- 殼模砂心機預熱
- 吹製殼模及砂心
- 殼模組立
- 澆鑄
樹脂殼膜鑄造適用材料
常見的鑄造材料包括:
- 鑄鐵
- 碳鋼
- 合金鋼
- 不鏽鋼合金
- 銅合金
- 其他金屬合金
此製程通常適用於需要較高尺寸精度的中、小型零件,例如:
- 齒輪箱殼體
- 汽缸頭
- 連桿
- 槓桿臂
- 各類精密機械零件
樹脂殼膜鑄造製程
01
金屬模具準備
首先依據零件的形狀、尺寸及產品需求製作金屬模具。
金屬模具的型腔與最終鑄件形狀相對應,作為後續製作樹脂殼模與砂芯的基礎,以確保鑄件尺寸與外型符合設計要求。
02
殼模製作
將金屬模具加熱至適當溫度,再使預先包覆熱固性樹脂的鑄造砂與模具表面接觸。
受到金屬模具溫度影響,樹脂砂會於模具表面受熱固化,逐漸形成具有一定厚度與強度的殼模。
透過控制模具溫度、加熱時間及殼模厚度,可提升鑄件的尺寸精度及表面品質。
03
殼模加熱固化
完成初步成型後,殼模會進一步進行加熱與烘烤,使樹脂充分固化,提升殼模的結構強度與耐熱性能。
實際固化溫度與時間會依樹脂種類、鑄件尺寸及製程條件進行調整,以確保殼模在後續澆鑄過程中能承受高溫熔融金屬。
04
澆鑄作業
將完成固化的殼模及砂芯進行組裝,形成完整的鑄造型腔。
完成模具組立後,將熔融金屬注入殼模型腔中,使金屬液完整填充產品形狀。
待金屬逐漸冷卻並凝固後,即形成所需的鑄造零件。
05
脫殼與後加工
待金屬完全冷卻凝固後,利用震動設備或其他機械方式破除殼模,使鑄件與殼模分離。
取出鑄件後,依產品需求進行後續清理與加工,例如:
去除殘留砂模與殼模材料
去除澆口與冒口
表面研磨與修整
熱處理
機械加工
表面處理
尺寸及品質檢驗
經過必要的後加工與品質確認後,使鑄件達到最終所要求的尺寸、表面品質及機械性能。